Bleche entgraten – Verfahren, Prozesskette & Qualitätssicherung

Beim Laserschneiden, Stanzen, Plasma- und Brennschneiden entstehen an jeder Blechkante Grate — physikalisch unvermeidlich und für alle Folgeprozesse ein Risiko. Wer Bleche entgratet, schafft die Grundlage für Arbeitssicherheit, haltbare Beschichtungen und störungsfreie Weiterverarbeitung. Dieser Leitfaden zeigt, welche Entgratverfahren sich für welches Material und Schneidverfahren eignen, wie die Prozesskette von der Schlackeentfernung über das Entgraten bis zur Kantenverrundung aufgebaut ist, und mit welchen Methoden Sie die Qualität reproduzierbar sichern — inklusive der Frage, ab wann sich maschinelles oder vollautomatisiertes Entgraten wirtschaftlich rechnet.

Individuelle Projektanfrage zu den Entgratmaschinen

Das Wichtigste auf einen Blick

  • Grat entsteht immer: Jedes Schneidverfahren — Laser, Plasma, Stanzen, Brennschneiden — erzeugt Materialüberstände an der Schnittkante. Physikalisch unvermeidlich.
  • 6 Gründe zum Entgraten: Arbeitssicherheit, Beschichtungsqualität (Blitzableiter-Effekt), Werkzeugschutz, saubere Weiterverarbeitung, Produktsicherheit und Wirtschaftlichkeit.
  • Prozesskette: Schlackeentfernung → Vorschleifen → Entgraten → Kantenverrundung → Oberflächenfinish. Nicht jeder Schritt ist immer nötig.
  • Verfahren: Mechanisches Schleifen ist Industriestandard. Strahlen kombiniert Entgraten + Entzundern. Trovalisieren für Kleinteile. Manuell: teuer und qualitativ schwankend.
  • Kantenverrundung Pflicht: Mindestens R 0,2 mm vor jeder Beschichtung. Erst ein definierter Radius verhindert den Blitzableiter-Effekt beim Pulverlackieren.
  • Stückkosten: Manuell ca. €2,50–4,00/Teil · Durchlaufmaschine ca. €0,30–0,60 · Automatisiert ca. €0,10–0,20. ROI Maschine: typisch 12–24 Monate.
  • Material bestimmt Verfahren: Feinblech → Breitband+Bürste; Dickblech/Brennteile → Schlackehammer+Walze; Edelstahl → Nassschliff+Finish; Aluminium → Vakuumtisch+ATEX.
  • Automatisierung lohnt sich ab ca. 10 Teilen/Woche. Vision-gestützte Robotiksysteme (z. B. Teqram) arbeiten ohne Einlernen — auch bei wechselnden Geometrien und Losgrößen.
  • Zeitersparnis bis 60 %: Beidseitige Maschinen entgraten Ober- und Unterseite in einem Durchlauf — kein Wenden, weniger Handling, weniger Kosten. Qualitätssicherung über visuelle, taktile und automatisierte 3D-Vision-Prüfung.

Jedes Blechteil, das gesägt, gestanzt, gelasert oder thermisch geschnitten wird, trägt danach Grate. Diese Materialüberstände an den Schnittkanten entstehen physikalisch unvermeidlich — und ihre professionelle Beseitigung entscheidet über Arbeitssicherheit, Beschichtungsqualität und die Wirtschaftlichkeit aller Folgeprozesse.

Dieser Leitfaden erklärt, wie Grate entstehen, welche Verfahren und Aggregate es gibt, wann sich maschinelles Entgraten rechnet — und ab wann Automatisierung wirtschaftlich sinnvoll wird.

Wie entsteht Grat beim Blech?

Grat ist kein Produktionsfehler – er ist ein physikalisch unvermeidliches Ergebnis des Trennprozesses.

Mechanische Trennverfahren

Beim Stanzen und Scherschneiden verdrängt das Werkzeug Material plastisch. An der Schneidkante entsteht durch lokalen Materialbruch ein scharfer, spitzwinkliger Primärgrat. Stumpfe Schneiden oder ein zu großer Schneidspalt verstärken die Gratbildung erheblich.

  • Entstehung durch plastische Verformung
  • Grat einseitig (Stempelseite)
  • Stärke abhängig von Werkzeugzustand und Schneidspalt
  • Typische Grathöhe: 0,05 – 0,5 mm

Thermische Trennverfahren

Beim Laser-, Plasma- und Autogenschneiden wird Werkstoff aufgeschmolzen und tritt seitlich aus der Schnittfuge aus. Er erstarrt als wulstförmiger Materialüberstand an der Unterkante. Zusätzlich entsteht bei thermischen Verfahren eine Oxidschicht an der Schnittkante.

  • Erstarrter Schmelzaustrieb an der Kante
  • Plasma / Autogen: zusätzlich Schlacke
  • Laser mit O₂: Oxidschicht an Schnittfläche
  • Typische Grathöhe: 0,1 – 8 mm je nach Verfahren

Primärgrat vs. Sekundärgrat – der Unterschied

  • Primärgrat - entsteht direkt beim Trennprozess als Materialüberstand an der Schnittkante.
  • Sekundärgrat - kann beim Vorschleifen entstehen, liegt flächennah an — wird im Entgrat- und Verrundungsschritt beseitigt.

Jetzt automatisierte Blech-Entgratung anfragen

None

Laden Sie hier etwaige relevante Skizzen, Zeichnungen oder sonstige relevante Dokumente hoch

Grattypen je nach Schneidverfahren

Schneidverfahren Grattyp Grathöhe (typisch) Besonderheit
Laserschneiden Schmal, spitzzulaufend 0,1 – 0,5 mm Stärker bei Alu & dickem Material; Oxidschicht bei O₂
Plasmaschneiden Wulstförmig 0,5 – 3 mm Zusätzlich Oxidschicht + Zunderschicht; gehärtete Randzone
Autogen-/Brennschneiden Stark ausgeprägt + Schlacke 1 – 8 mm Schmelzaustrieb haftet fest; Schlacke vor Entgraten entfernen
Stanzen Scharfer Schnittkantengrat 0,05 – 0,5 mm Einseitig (Stempelseite); abhängig von Schneidspalt
Wasserstrahlschneiden Minimal bis kein Grat 0 – 0,1 mm Raue Schnittfläche kann trotzdem Nachbearbeitung erfordern
Fräsen / Sägen Spanartige Grate Variabel Grat an Ein- und Auslauf; verschlissene Werkzeuge verstärken Grat

6 Gründe, warum Entgraten unverzichtbar ist

Grate an Blechteilen sind keine rein optische Frage – sie beeinflussen Sicherheit, Kosten, Qualität und alle nachgelagerten Prozesse der Fertigungskette.

1. Arbeitssicherheit

Scharfe Blechkanten sind eine der häufigsten Verletzungsursachen in metallverarbeitenden Betrieben. Schnittwunden entstehen beim Handling, in der Montage und beim Endkunden. Schutzhandschuhe bieten gegen sehr feine, spitze Grate nur eingeschränkten Schutz.

2. Beschichtungsqualität

Beim Pulverlackieren und der KTL konzentrieren sich elektrische Feldlinien auf Spitzen wie bei einem Blitzableiter. Lack sammelt sich an Gratspitzen unkontrolliert, während er auf Flächen zu dünn wird. Folge: Abplatzen und Korrosion bereits nach kurzer Zeit.

3. Werkzeugschutz

Grate beschädigen Abkantwerkzeuge, Richtwalzen und Präzisionsfräser. In Walzenrichtmaschinen drücken sich Grate in die Walzen ein und hinterlassen Abdrücke auf allen nachfolgend bearbeiteten Werkstücken – ein teurer Folgeschaden.

4. Weiterverarbeitung

Gratbehaftete Teile lassen sich schwieriger fügen und abkanten. Oxidschichten und Schlacke stören Schweißnähte. Beim Stapeln verkratzen Gratspitzen benachbarte Blechoberflächen – Ausschuss und Nacharbeit entstehen.

5. Produktsicherheit

Ein abgelöster Grat im fertigen Produkt kann mechanische Schäden oder elektrische Kurzschlüsse verursachen. In Automobil, Maschinenbau und Medizintechnik ist die gratfreie Blechkante keine Option, sondern normative Anforderung.

6. Wirtschaftlichkeit

Entgratete Teile reduzieren Nacharbeit, Ausschuss und Reklamationsquoten messbar. Saubere Kanten vereinfachen Montage und senken den Zeitaufwand in allen Folgeschritten der Prozesskette Blech.

Die Prozesskette beim Blech entgraten

Entgraten ist selten ein einzelner Schritt. Je nach Ausgangszustand des Blechteils umfasst die Bearbeitungskette bis zu 5 aufeinander abgestimmte Schritte.

1
Schlackeentfernung

Nur bei Plasma- und Brennteilen erforderlich

2
Vorschleifen

Primärgrat reduzieren, Fläche egalisieren

3
Entgraten

Materialüberstände vollständig beseitigen

4
Kantenverrundung

Radius R 0,2 – R 2 mm erzeugen

5
Oberflächenfinish

Optional: Schliffbild, Oxidentfernung

1. Schlackeentfernung (nur Plasma- & Brennteile)

Plasma- und autogengeschnittene Bleche weisen an der Unterkante erstarrte Schmelzperlen und Schlackereste auf. Diese müssen zwingend vor dem eigentlichen Entgraten entfernt werden – andernfalls behindern die harten Schlackereste den Werkzeugeingriff und schädigen Schleifaggregate erheblich. Schlackehammerbürsten mit flexibel gelagerten Pins erledigen diesen Schritt in Durchlaufmaschinen effizient.

2. Vorschleifen

Das Vorschleifen bereitet die Blechkante für das eigentliche Entgraten vor. Es reduziert Primärgrate kontrolliert, ebnet Oberflächenunregelmäßigkeiten ein und schafft einen reproduzierbaren Ausgangszustand für die Folgeschritte. Ohne diesen Schritt treffen Entgratwerkzeuge auf ungleichmäßige Kanten – das führt zu instabilem Werkzeugeingriff, erhöhtem Verschleiß und schwankender Qualität.

Werkzeug Einsatzbereich
Schleifgewebebänder Flächen egalisieren, Primärgrat gleichmäßig abtragen
Schleifklettscheiben Lokale Materialüberstände, wechselnde Konturen
Schleifsterne Komplexe Konturen, Rohre, Profile, enge Bereiche
Lamellenschleifräder Hohe Abtragsleistung bei starken Primärgraten

3. Entgraten

Der eigentliche Entgratprozess entfernt verbleibende Materialüberstände und erzeugt eine geometrisch saubere, reproduzierbare Blechkante. Beim Vorschleifen kann zusätzlich ein Sekundärgrat entstehen – Material wird plastisch in die Oberflächenebene verlagert. Dieser wird im Entgratschritt konturtreu beseitigt. Abhängig von Schneidverfahren, Materialstärke und Anforderungen kommen unterschiedliche Aggregate zum Einsatz.

4. Kantenverrundung

Die Kantenverrundung überführt die scharfwinklige Schnittkante in einen definierten Radius. In modernen Durchlaufmaschinen wird dieser Schritt in denselben Maschinendurchlauf integriert – Mehraufwand nahezu null. Erst eine verrundete Kante ermöglicht dauerhaft haftende Beschichtungen, sichere Montage und die Einhaltung von Qualitätsnormen.

R 0,2
Mindestradius für Pulverlack-Haftung (mm)
R 2,0
Maximaler Standardradius (mm)
1×
Durchgang genügt – beidseitig

5. Oberflächenfinish (optional)

Bei höheren optischen Anforderungen – sichtbare Bauteile, Edelstahl, Exportprodukte – schließt sich ein Oberflächenfinish an. Es erzeugt ein gleichmäßiges Schliffbild und entfernt verbleibende Anlassfarben oder Oxidschichten vollständig. Glasperlstrahlen ist bei Edelstahl eine häufig eingesetzte Finishmethode nach dem Entgraten.

Teqram Entgratmaschinen

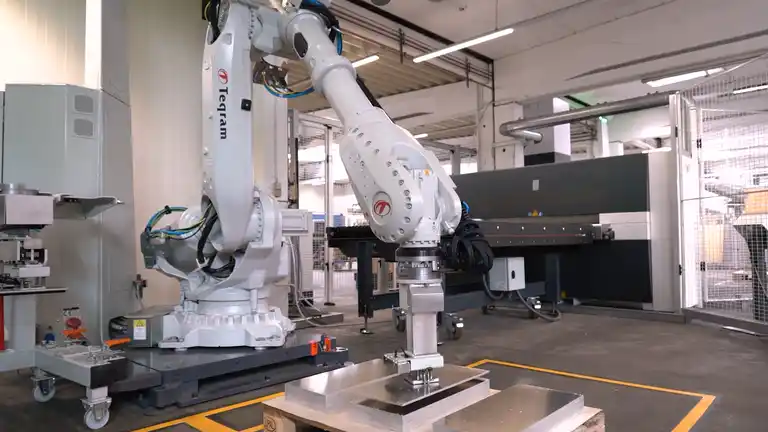
Automatisiertes Entgraten für Bleche bis 600 kg — No Programming. No Teaching.

Individuelle Projektanfrage zu den Entgratmaschinen

Entgratverfahren im Überblick

Die richtige Wahl hängt von Material, Stärke, Grattyp und Stückzahl ab.

Mechanisches Schleifen

  • Für alle gängigen Metallwerkstoffe
  • Reproduzierbare, konstante Ergebnisse
  • Kombinierbar mit Kantenverrundung
  • Durchlauf- und Einzelbearbeitung
  • Trocken- und Nassschliff möglich
  • Verschiedenste Aggregate verfügbar

Strahlen

  • Entgraten + Entzundern in einem Schritt
  • Gesamte Oberfläche gleichmäßig bearbeitet
  • Alle Blechdicken grundsätzlich möglich
  • Risiko Verzug bei Dünnblech prüfen
  • Optimal für Rost- und Zunderentfernung

Gleitschleifen (Trovalisieren)

  • Teile + Schleifkörper in rotierender Trommel
  • Optimal bei hoher Stückzahl Kleinteile
  • Nur für Teile bis ca. 200 mm
  • Gleichmäßig, sehr wirtschaftlich
  • Keine Einzelpositionierung nötig

Handentgraten

  • Feile, Winkelschleifer, Handhobel, Klinge
  • Für Einzelteile und komplexe Sonderformen
  • Schwankende Qualität, hohe Kosten
  • In Hochlohnländern kaum wirtschaftlich
  • Verletzungsrisiko für Mitarbeiter

Thermisch / Elektrochemisch

  • Thermisch: Gasbrenner verbrennt Grate
  • Elektrochemisch: anodische Metallauflösung
  • Kryogen: Flüssigstickstoff + Granulat
  • In der Blechfertigung selten eingesetzt
  • Eher Feinwerktechnik und Medizin

Nass- vs. Trockenentgraten: Wann was?

Trockenentgraten ist die Standardmethode — einfacher in der Handhabung, geringere Anlagenkomplexität. Bei Stahl entstehender Schleifstaub muss abgesaugt werden (brennbar; Schlackereste können schwelen). Nassschliff verhindert Staubentwicklung, kühlt die Schleifzone und reduziert Anlassfarben bei Edelstahl. Für Aluminium ist Nassschliff oder eine ATEX-zertifizierte Absaugung Pflicht, da Al-Staub explosionsgefährlich ist. Aluminium-Dünnblech benötigt zudem einen Vakuumtisch oder klebefähiges Transportband — die Schleifkraft kann die Teile durch die Maschine „fliegen“ lassen.

Aggregate & Werkzeuge in der Entgratmaschine

Moderne Durchlaufentgratmaschinen kombinieren mehrere Aggregate in einem Durchlauf. Jedes Aggregat hat seine spezifische Stärke und sein optimales Einsatzgebiet.

Aggregat Einsatz Ideal für

Breitbandaggregat

Gratentfernung (häufigste Konfiguration), Körnung P60–P120 Laser-/Stanzteile 0,5–12 mm

Entgratwalze

Hohe Anpresskraft — starke Grate Dickblech, Körnung P40–P80 Brennteile, Dickblech >10 mm

Schleifblöcke beidseitig

Ober- und Unterseite in einem Durchlauf, tolerant bei Verzug Beidseitiger Grat, kein Wenden möglich

Rotationsbürsten

Konturfolgende Kantenverrundung R 0,3–R 2 mm, Innen + Außen Kantenverrundung komplexer Geometrien

Schlackehammer

Schmelzperlen und Schlackereste abschlagen (immer erster Schritt) Plasma-/Brennteile vorbereitend

Finishband / Vliesrolle

Gleichmäßiges Schliffbild, Anlassfarbenentfernung Edelstahl, Sichtteile, vor Beschichtung

Kombination ist Standard – ein Durchlauf, mehrere Schritte

Professionelle Durchlaufentgratmaschinen kombinieren typischerweise 2–4 Aggregate in einer Maschine. Ein typischer Aufbau für Laserteile: Breitbandaggregat (Gratentfernung) + Rotationsbürste (Kantenverrundung) — beides in einem Durchgang, beidseitig, ohne manuelles Wenden. Für Brennteile wird zusätzlich ein Schlackehammer vorgeschaltet.

Teqram Entgratmaschinen

Automatisiertes Entgraten für Bleche bis 600 kg — No Programming. No Teaching.

Individuelle Projektanfrage zu den Entgratmaschinen

Stahl & Feinblech (0,5 – 6 mm)

Dünne Stahl- und Feinbleche — insbesondere nach Laser- oder Stanzen — weisen filigrane, aber sehr scharfe Grate auf. Gleichzeitig sind sie empfindlich gegenüber mechanischen Kräften und können sich bei zu hohem Anpressdruck verziehen.

Empfohlen

  • Breitbandaggregat (Gratentfernung)
  • Rotationsbürsten (Kantenverrundung)
  • Beidseitige Bearbeitung in einem Durchlauf
  • Körnung: fein bis mittel (80–120)

Zu beachten

  • Korrekte Anpressdrücke einstellen
  • Staubabsaugung Pflicht (brennbar)
  • Folienbeschichtete Bleche: spezielle Parameter

Dickblech & Brennteile (ab 10 mm)

Dickere Bleche — häufig plasma- oder autogengeschnitten — weisen starke, teils wulstförmige Grate und Schlackereste auf. Die mechanische Beanspruchung für das Entgratwerkzeug ist deutlich höher. Anschnittfahnen und Wärmeeinflusszone (WEZ) können zusätzliche Bearbeitungsschritte erfordern.

Empfohlen

  • Schlackehammer als erster Schritt
  • Entgratwalze für starke Grate
  • Schleifblöcke beidseitig (kein Wenden)
  • Körnung: grob (40–60)

Zu beachten

  • WEZ kann gehärtet sein → Spezialwerkzeug
  • Anschnittfahnen erfordern ggf. EasyGrinder
  • Schwere Teile: Automatisierung sicherer

Edelstahl (V2A / V4A)

Edelstahl stellt besondere Anforderungen: Anlassfarben durch Wärme müssen vermieden oder entfernt werden. Die Oberfläche ist empfindlich gegenüber Verunreinigungen durch Eisenpartikel (Rostübertragung). Ein gleichmäßiges Schliffbild ist für Sicht- und Außenteile essenziell.

Empfohlen

  • Nassschliff reduziert Anlassfarben
  • Finishband für gleichmäßiges Schliffbild
  • Glasperlstrahlen als finales Finish
  • Getrennte Maschinen von Stahlbearbeitung

Zu beachten

  • Keine Kreuzverunreinigung mit Stahlpartikeln
  • Oxidschicht nach Laser-O₂ entfernen
  • Höhere Schleifmittelqualität erforderlich

Aluminium

Aluminium ist weich und neigt zum Zusetzen von Schleifmitteln (Clogging). Durch die geringe Dichte können Teile durch die Schleifkraft verrutschen oder „fliegen“. Aluminiumstaub ist explosionsgefährlich und muss mit ATEX-zugelassenen Systemen abgesaugt werden.

Empfohlen

  • Vakuumtisch oder klebendes Transportband
  • Offenporige Anti-Clogging-Schleifbänder
  • Nassschliff oder ATEX-Absaugung
  • Rotationsbürsten für Kantenverrundung

Zu beachten

  • Al-Staub: Explosionsschutz Pflicht (ATEX)
  • Keine Bänder für Stahl/Edelstahl verwenden
  • Körner setzen sich schnell zu → Standzeit prüfen

Entgraten nach Schneidverfahren

Das eingesetzte Schneidverfahren bestimmt Grattyp, Grathöhe und Begleiterscheinungen - und damit die empfohlene Entgratstrategie.

Schneidverfahren Grattyp + Besonderheit Empfehlung
Laserschneiden Schmal, scharf, Oxidschicht bei O₂ Breitband + Bürstenmodul. Bei O₂: + Oxidbürste.
Plasmaschneiden Wulstförmig, Zunder, gehärtete Randzone Schlackehammer → Entgratwalze → Bürstenmodul.
Autogen/Brennschneiden Stark + Schlacke + WEZ EasyGrinder: Schlacke, WEZ, Fasen, Strahlen, Nadelprägen.
Stanzen Einseitiger Schnittkantengrat (Stempelseite) Breitband oder Bürstenmaschine. Oft einseitig ausreichend.
Wasserstrahlschneiden Minimal bis kein Grat Bürstenmodul für Kantenverrundung R 0,2 mm vor Beschichtung.
  • Bereits ab ca. 10 Teilen pro Woche in ähnlicher Geometrie rechnet sich eine Durchlaufmaschine gegenüber manuellem Entgraten innerhalb von 12–24 Monaten. Für wechselnde Losgrößen, schwere Teile (ab 30 kg) oder beidseitige Bearbeitung macht ein automatisiertes Be-/Entladesystem ab ca. 200–500 Teilen pro Tag wirtschaftlichen Sinn. Teqrams vision-gestützte Robotiksysteme erkennen Bauteile ohne Einlernen — auch bei wechselnden Geometrien und Losgrößen. No Programming. No Teaching.

  • Einseitige Maschinen bieten mehr Flexibilität beim Teilespektrum und ermöglichen eine gleichmäßigere Kantenverrundung. Sie erfordern aber manuelles Wenden für die zweite Seite. Beidseitige Maschinen sind effizienter und sparen die Wendeoperation ein — sind aber bei der Teilevielfalt weniger flexibel. Wichtig: Kurze Teile (unter ca. 150 mm Länge) lassen sich in beidseitigen Maschinen oft gar nicht oder nur mit Zusatzaufwand bearbeiten.

Entgraten als Voraussetzung für Pulverbeschichtung

Wer beschichten möchte, muss zuerst entgraten und verrunden. Das ist keine optionale Qualitätsmaßnahme, sondern physikalische Notwendigkeit.

Das Blitzableiter-Prinzip

Beim Pulverlackieren und der kathodischen Tauchlackierung (KTL) werden Farbpulver und Bauteil elektrostatisch aufgeladen. Elektrische Feldlinien konzentrieren sich auf Spitzen und Kanten — genau wie bei einem Blitzableiter. An spitzen Graten sammelt sich der Lack unkontrolliert an, während er auf benachbarten Flächen zu dünn aufgebracht wird.

  • Spitzen = Schwachstellen in der Beschichtung
  • Abplatzen des Lacks beschleunigt Korrosion stark
  • Gilt auch für Verzinken und Nasslackierung

Kantenradius entscheidet

Die physikalisch bedingt geringste Schichtdicke entsteht immer an der Kante. Erst ein definierter Kantenradius von mindestens R 0,2 mm ermöglicht einen gleichmäßigen Schichtaufbau. Gleichzeitig wird die Oberfläche beim Entgraten aufgeraut — das erhöht die Adhäsion des Lackfilms und kann das nachgelagerte Strahlen als Vorbehandlungsschritt in vielen Fällen überflüssig machen.

  • R 0,2 mm: Mindestanforderung für Pulverlack-Haftung
  • Beidseitige Verrundung in einem Durchgang
  • Oberfläche aufgeraut → bessere Adhäsion
  • Kann Strahlen als Vorbehandlung ersetzen

Feinblech - Dickblech - Edelstahl - Aluminium

Jedes Material stellt andere Anforderungen. Die richtigen Parameter machen den Qualitätsunterschied.

Beschichtungsverfahren Min. Kantenradius Physikalischer Grund
Pulverlackierung R 0,2 – 0,5 mm Feldlinienkonzentration an Spitzen
KTL (Kathodische Tauchlackierung) R 0,3 – 0,5 mm Gleichmäßige Lackabscheidung
Feuerverzinken R 0,5 – 1,0 mm Gleichmäßige Zinkaufnahme an Kante
Nasslackierung R 0,2 mm Filmriss an scharfen, rechtwinkligen Kanten
Galvanisieren R 0,3 mm Gleichmäßige Schichtdickenverteilung

Praxis aus der Lohnfertigung

Maschinelles beidseitiges Entgraten mit gleichzeitiger Kantenverrundung (R 0,2 mm) kann das nachgelagerte Strahlen als Vorbehandlungsschritt vor der Pulverbeschichtung in vielen Fällen überflüssig machen — weil die Oberfläche dabei gleichzeitig gereinigt und aufgeraut wird. Das spart Prozessschritte und Kosten. Für Stahl und Aluminium mit zweischichtiger Beschichtung ist bei Verwendung von Eisenphosphatierung als Vorbehandlung die Beanspruchungsstufe IV (1.000 Stunden Salzsprühnebeltest) erreichbar.

Qualitätssicherung, Branchen & Entscheidungshilfe

Wer entgraten muss, muss auch messen. Und wer in bestimmten Branchen produziert, hat besondere Anforderungen.

Visuell

Einfachste Methode: Sichtprüfung unter Beleuchtung. Grate und scharfe Kanten sind sichtbar; für Serienproduktion allein nicht ausreichend.

Taktil

Tastsensor oder Handprüfung mit Schutzhandschuh. Detektiert verbliebene Grate an Innen- und Außenkonturen. Bei dünnen Graten eingeschränkt.

Automatisiert

3D-Vision-Systeme erkennen Gratstrukturen automatisch. Werden in modernen Fertigungslinien direkt nach der Entgratmaschine eingesetzt.

Beschichtungsverfahren und ihre Mindestanforderungen

Maßhaltigkeit sicherstellen

Maschinelles Entgraten darf die Bauteilmaße nicht verändern. Professionelle Entgratmaschinen sind darauf ausgelegt, Grat und scharfe Kanten zu entfernen, ohne in die Bauteilgeometrie einzugreifen. DIN EN ISO 9001-zertifizierte Betriebe dokumentieren und überprüfen den Entgratprozess als Teil des Qualitätsmanagementsystems. Beim manuellen Entgraten ist die Maßhaltigkeit personenabhängig und schwer reproduzierbar.

Entgraten nach Branche — besondere Anforderungen

Branche Besondere Anforderung Bevorzugtes Verfahren
Maschinenbau Maßhaltigkeit, reproduzierbare Kanten, Werkzeugschutz Durchlaufmaschine mit Breitband + Bürste
Automobilindustrie Serienqualität, null Toleranz für Grate, Sicherheitsrelevanz Vollautomatisiert, 100 % Inline-Prüfung
Medizintechnik Feinste Grate, keine Verunreinigung, Biokompatibilität Elektrochemisch oder Gleitschleifen
Lebensmittel-/Pharmaindustrie Hygienekonformes Edelstahl-Finish, keine Totstellen Nassschliff + Elektropolieren
Baumaschinen/Landmaschinen Dickblech, starke Grate, Korrosionsschutz kritisch Schlackehammer + Entgratwalze + KTL
Luft- und Raumfahrt Aluminium-Legierungen, höchste Präzision, Zertifizierung Rotationsbürsten, Vakuumfixierung, ATEX
Prototypenbau Einzelteile, wechselnde Geometrien, Flexibilität Manuell oder kleine Bürstenmaschine

Schleifmittel-Körnung: Welche Körnung für welchen Zweck?

Körnung Kategorie Einsatz
P 24 – P 40 Sehr grob Schlackeentfernung, starke Brennschnitt-Grate, hohe Abtragsleistung
P 60 – P 80 Grob Dickblech-Entgraten, Plasmateile, starke Primärgrate
P 100 – P 120 Mittel Standard-Laserteil-Entgraten, Stanzteile, Stahl
P 150 – P 180 Fein Feinblech, Aluminium, Edelstahl, Vorschliff vor Beschichtung
P 220+ Sehr fein Oberflächenfinish, Hochglanz-Edelstahl, Sichtteile

Zeitersparnis durch beidseitige Bearbeitung: bis zu 60%

Beidseitige Entgratmaschinen bearbeiten Ober- und Unterseite in einem Durchlauf - kein manuelles Wenden. In der Praxis 60% Zeitersparnis gegenüber zweimaligem einseitigem Durchlauf, bei höherer Qualitätskonstanz.

Teqram Entgratmaschinen

Automatisiertes Entgraten für Bleche bis 600 kg — No Programming. No Teaching.

Individuelle Projektanfrage zu den Entgratmaschinen
FAQs

Häufige Fragen

  • Beim Entgraten von Blechen werden Materialüberstände — sogenannte Grate — entfernt, die beim Trennen durch Laserschneiden, Stanzen, Plasma- oder Brennschneiden entstehen. Ziel ist eine saubere, gratfreie und sicher handhabbare Blechkante, die für alle Folgeprozesse (Abkanten, Schweißen, Beschichten, Montage) optimal vorbereitet ist.

  • Für lasergeschnittene Blechteile ist das mechanische Entgraten mit Breitbandaggregat in Durchlaufmaschinen Industriestandard. Kombiniert mit einem Bürstenmodul werden Gratentfernung und Kantenverrundung in einem Durchgang erledigt — für Stahl, Edelstahl und Aluminium. Wenn Sauerstoff als Schneidgas verwendet wurde, sollte zusätzlich eine Oxidentfernung erfolgen, da die Oxidschicht Beschichtungen beeinträchtigt und Schweißnähte stört.

  • Entgraten entfernt den Materialüberstand (Grat) an der Schnittkante und schafft eine saubere, ebene Kante. Kantenverrunden gibt dieser Kante anschließend einen definierten Radius (z. B. R 0,5 mm). Beide Schritte werden in modernen Durchlaufmaschinen typischerweise in einem einzigen Maschinendurchlauf kombiniert — durch eine Kombination aus Breitbandaggregat und Bürstenmodul. Der zusätzliche Aufwand gegenüber reinem Entgraten ist dabei minimal.

  • Stahl, Edelstahl (V2A/V4A), Aluminium, Kupfer und viele weitere Metalllegierungen. Folienbeschichtete Bleche können ebenfalls entgratet werden — mit speziell abgestimmten Schleifmitteln und Parametern, die die Schutzfolie nicht beschädigen. Je nach Material sind unterschiedliche Schleifmittelkörnungen und Kühlmethoden optimal. Für Aluminium sind außerdem spezielle offenporige Bänder und ATEX-Absaugung erforderlich.

  • Manuelles Entgraten kostet bei einem Stundensatz von 40–60 €/h schnell 2,50 bis 4,00 € pro Teil und mehr. Maschinelles Entgraten in Durchlaufsystemen reduziert die Stückkosten auf 0,30–0,60 € — bei deutlich höherer und gleichbleibender Qualität. Vollautomatisierte Systeme erreichen unter 0,20 € pro Teil. Der ROI einer Entgratmaschine liegt je nach Volumen und bisherigen Kosten typischerweise unter zwei Jahren.

  • Bereits ab ca. 10 Teilen pro Woche in ähnlicher Geometrie rechnet sich eine Durchlaufmaschine gegenüber manuellem Entgraten innerhalb von 12–24 Monaten. Für wechselnde Losgrößen, hohes Teilgewicht (ab 30 kg) oder beidseitige Bearbeitungspflicht macht ein automatisiertes Be-/Entladesystem ab ca. 200–500 Teilen pro Tag wirtschaftlichen Sinn. Vision-gestützte Systeme von Teqram erkennen Bauteile ohne Einlernen — No Programming, No Teaching.

Roboterlösungen bei Teqram

Sehen Sie nachstehend unsere Automatisierungslösungen von Teqram, die auch für Sie relevant sein könnten.

EasyDebur Durchlauf-Entgratmaschine

EasyDebur

Durchlauf-Entgratmaschinen für Fein- und Grobblech — mit optionaler automatischer Be- und Entladung bis 600 kg. Verarbeitet Laser-, Plasma- und Stanzteile gratfrei und kantenverrundet, beidseitig in einem einzigen Maschinendurchlauf.

Zum EasyDebur →
EasyGrinder Schleifroboter

EasyGrinder

Der vollautomatische Schleifroboter für Brennteile sowie Plasma- und Laserschnitte bis 600 kg — ganz ohne Programmierung. Schlacke entfernen, Kanten verrunden bis R2, Fasen anarbeiten und normgerechte Oberflächenvorbereitung bis Vorbereitungsgrad P3 nach DIN EN ISO 8501-3.

Zum EasyGrinder →
Teqram Roboterlösungen im Überblick

Alle Roboterlösungen

Die Teqram-Roboter-Lösungen automatisieren Ihre Fertigung zuverlässig und wirtschaftlich – von der Entgratung über das Schleifen bis hin zu komplexen Handlingaufgaben. Entdecken Sie das vollständige Portfolio an intelligenten Automatisierungslösungen für die moderne Metallverarbeitung.

Zu allen Lösungen →

Jetzt Automatisierungslösung für Blech entgraten anfragen

None

Laden Sie hier etwaige relevante Skizzen, Zeichnungen oder sonstige relevante Dokumente hoch